Os dois filmes chegam ao palete com o mesmo objetivo, que é manter a carga unida e protegida até o destino. A partir daí, tudo neles é diferente: o princípio físico que faz cada um funcionar, o equipamento necessário, o consumo de energia e o comportamento diante de umidade e variação térmica.
Essa confusão tem consequência prática. Operações que escolhem o filme errado convivem com carga que se solta no transporte, com consumo de material acima do necessário ou com investimento em equipamento que não se justifica pelo volume.
Este artigo compara os dois por seis critérios objetivos e fecha com uma regra de decisão simples, baseada em duas variáveis que qualquer operação consegue responder.
Dois princípios de atuação diferentes
A diferença entre filme stretch e shrink começa antes de qualquer comparação de desempenho. Os dois materiais unem a carga por mecanismos físicos distintos.
Como o filme stretch trabalha
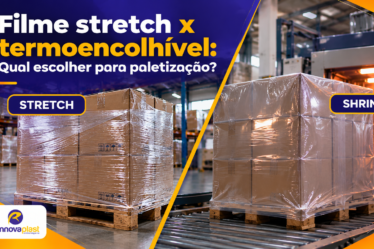
O filme stretch, também chamado de filme estirável, é aplicado a frio. Durante a aplicação, ele é esticado bem além do comprimento original e envolve o palete sob tensão. A força que mantém a carga unida vem da memória elástica do material, que tende a voltar ao tamanho inicial e comprime o conjunto.
Isso significa que a qualidade do resultado depende diretamente do nível de estiramento aplicado. Filme pouco esticado gera envolvimento frouxo e consome mais material do que o necessário para o mesmo resultado.
Como o filme termoencolhível trabalha
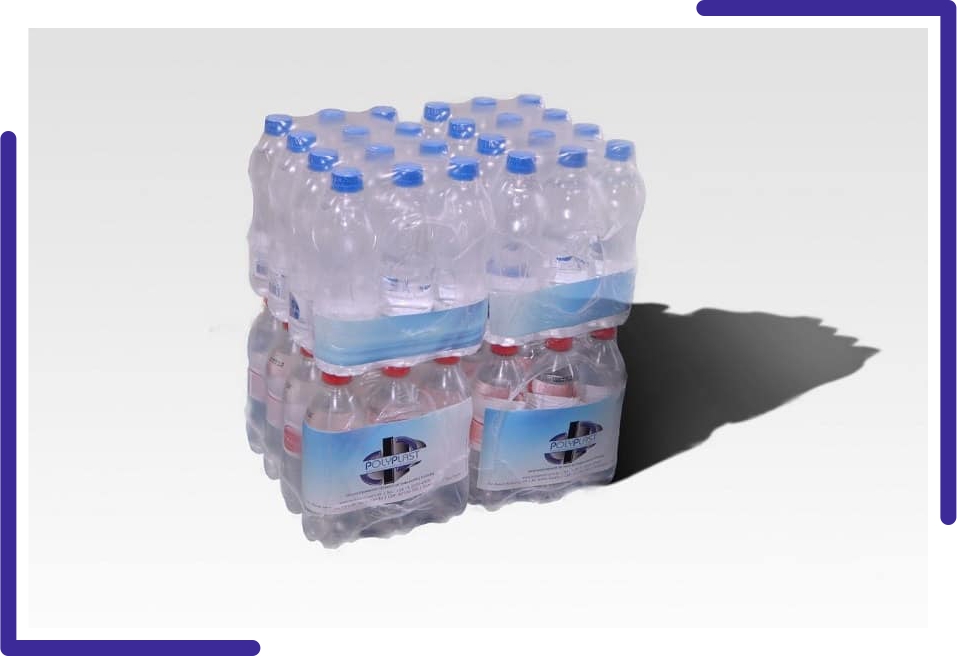
O filme termoencolhível, conhecido como filme shrink, funciona pelo caminho oposto. Ele é posicionado sobre a carga com folga e depois recebe calor, normalmente por túnel de encolhimento ou por soprador. O calor faz o material retrair e ajustar-se à forma exata do que está embalado.
O resultado é um envoltório que acompanha o contorno da carga, incluindo as irregularidades, e que forma uma superfície contínua e fechada.
Equipamento e consumo de energia
Este costuma ser o critério decisivo em operações de porte médio.
O filme stretch pode ser aplicado manualmente, com um dispensador simples, ou por envolvedora automática. A aplicação manual tem custo de entrada praticamente nulo, o que torna o material acessível a qualquer operação, independentemente do volume.
O filme termoencolhível exige fonte de calor. Isso implica investimento em equipamento, consumo de energia por palete processado e cuidados de segurança na operação. Em contrapartida, o processo é mais padronizado e menos dependente da habilidade do operador.
Para operações com volume baixo ou irregular, o stretch quase sempre entrega melhor relação entre investimento e resultado. Conforme o volume cresce e a padronização passa a importar, o shrink começa a compensar.
Proteção contra umidade, poeira e variação de temperatura
Aqui a diferença entre filme stretch e shrink aparece com clareza.
O filme stretch é aplicado em camadas sobrepostas, com sobreposição parcial entre voltas. Esse método cria um envoltório resistente e que não é hermético. Poeira fina e umidade encontram caminho entre as camadas, sobretudo no topo do palete, que costuma ficar descoberto ou apenas parcialmente coberto.
O filme termoencolhível forma uma superfície contínua e fechada, que envolve inclusive a parte superior da carga. Isso entrega barreira superior contra poeira, respingo e umidade ambiente.
Existe um ponto de atenção no shrink. Uma carga completamente vedada, submetida a variação térmica acentuada, pode acumular condensação interna. Em produto sensível à umidade, vale avaliar filme com perfuração controlada ou revisar as condições de armazenagem.
Velocidade de aplicação e mão de obra
Na aplicação manual, o stretch depende do operador dar as voltas ao redor do palete. O tempo por palete varia conforme a altura da carga e o número de voltas, e a consistência entre um palete e outro depende de quem está executando.
A envolvedora automática elimina essa variação e reduz o tempo por palete de forma significativa.
O processo com filme termoencolhível tende a ser mais uniforme desde o início, porque o encolhimento é determinado pelo calor aplicado, e não pela força do operador. Em compensação, exige o tempo de passagem pelo túnel.
Quando a operação tem alta rotatividade de pessoal, a padronização do shrink reduz um ponto de variação relevante.
Custo por palete: o que realmente entra na conta
Comparar os dois filmes pelo preço por quilo leva a conclusões erradas, porque o consumo de material por palete é completamente diferente entre eles.
Quatro componentes formam o custo real por palete:
- Material consumido por palete. No stretch, depende do número de voltas e do nível de estiramento. No shrink, depende das dimensões da capa e da espessura.
- Energia. Praticamente nula no stretch, relevante no shrink.
- Tempo de operador por palete. Maior no stretch manual, menor nos processos automatizados.
- Custo de avaria. Cargas que se soltam, tombam ou chegam danificadas.
O quarto componente costuma ser o maior de todos e o menos calculado. Uma única carga perdida supera com folga a economia obtida no material ao longo de meses.
Regra de decisão por tempo de armazenagem e tipo de transporte
Duas perguntas resolvem a maior parte dos casos.
Quanto tempo a carga fica armazenada antes de seguir? Armazenagem curta, em ambiente coberto e limpo, é território natural do stretch. Armazenagem longa ou em área sujeita a poeira favorece o shrink.
Como a carga é transportada? Transporte curto, em veículo fechado, funciona bem com stretch. Transporte longo, com transbordo, ou trecho em veículo aberto, favorece o shrink pela cobertura contínua.
Cruzando as duas respostas:
- Armazenagem curta e transporte curto: filme stretch
- Armazenagem curta e transporte longo: filme stretch com reforço no topo, ou shrink
- Armazenagem longa e transporte curto: filme shrink
- Armazenagem longa e transporte longo: filme shrink
Quando faz sentido usar os dois
Existem operações em que a combinação resolve melhor do que qualquer um dos dois isoladamente.
O arranjo mais comum aplica o stretch para unitizar a carga e garantir a estabilidade mecânica do palete, e acrescenta uma capa termoencolhível por cima para fechar o conjunto e proteger contra umidade e poeira.
Essa solução faz sentido em carga de alto valor agregado, em produto sensível à umidade que passa por armazenagem prolongada e em exportação com trechos de armazenagem em pátio.
Três erros comuns na paletização com filme
Estiramento insuficiente no stretch. Aplicar o filme sem esticá-lo adequadamente desperdiça a propriedade que faz o material funcionar. O resultado é consumo maior e estabilidade menor.
Topo do palete descoberto. É por onde entram poeira e umidade em armazenagem coberta mas não fechada. Quando o stretch é a escolha, vale avaliar uma capa superior separada.
Espessura definida por herança. Especificação criada para um produto que mudou de peso, altura ou modal de transporte tende a ficar superdimensionada ou insuficiente. Vale revisar sempre que o perfil da carga muda.
Filmes plásticos para paletização com a Rennovaplast
A Rennovaplast fabrica filmes e bobinas plásticas em Guarulhos, São Paulo, e atende indústrias dos segmentos alimentício, farmacêutico, automotivo, metalúrgico, têxtil e de espuma técnica em todo o território nacional.
Nossa equipe técnica avalia o perfil da sua carga, considerando peso, altura, tempo de armazenagem e modal de transporte, e indica a solução de paletização adequada à operação.
Envie as informações da sua carga pelo WhatsApp (11) 93339-4417 ou pelo e-mail comercialmkt@rennovaplast.com.br. Retornamos com a indicação técnica e uma amostra para teste.