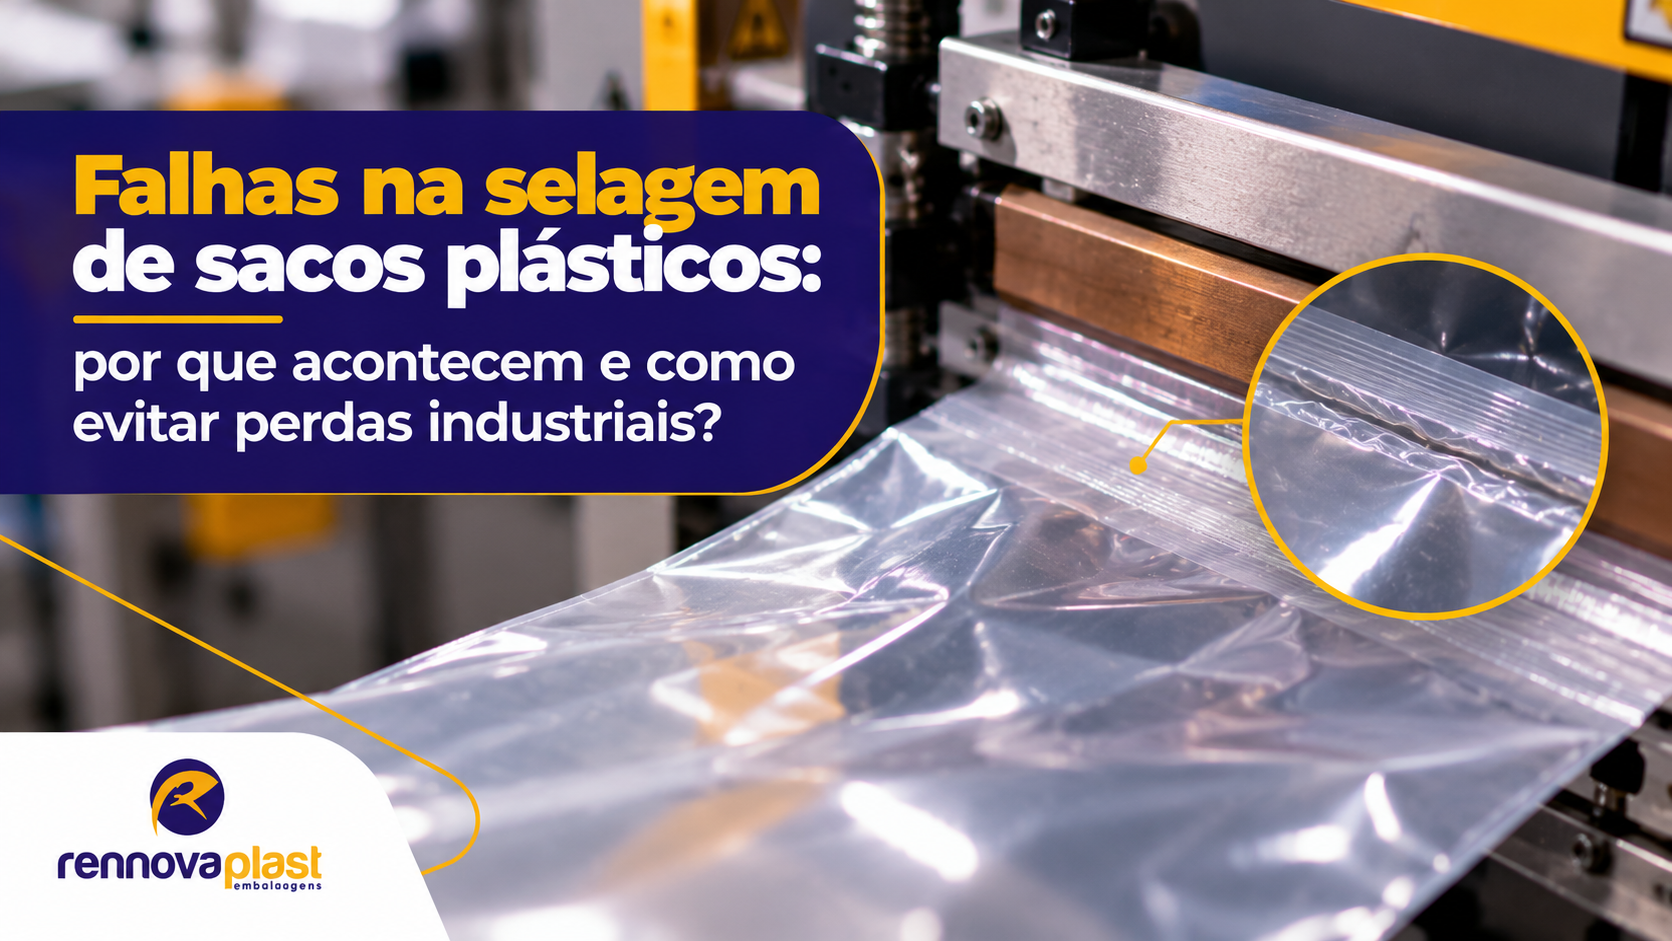
As falhas na selagem de sacos plásticos representam um problema importante para indústrias que dependem de embalagens resistentes e bem fechadas. Afinal, uma solda inadequada pode comprometer a proteção dos produtos, provocar desperdícios e interromper processos de produção.
Além disso, pequenas irregularidades na região de fechamento podem causar vazamentos, rompimentos e necessidade de retrabalho.
Entretanto, nem sempre o problema está na qualidade do plástico. A temperatura da seladora, a pressão aplicada, o tempo de contato e as condições do equipamento também influenciam o resultado.
Por isso, identificar a verdadeira causa da falha é fundamental para evitar ajustes desnecessários e despesas adicionais.
Neste artigo, você entenderá por que a selagem de embalagens plásticas apresenta defeitos, quais fatores comprometem a resistência das soldas e como reduzir perdas industriais com especificações e controles adequados.
Como funciona a selagem de sacos plásticos?
A selagem térmica utiliza calor e pressão para unir superfícies de materiais termoplásticos compatíveis.
Durante o processo, a máquina aquece a região de contato e permite que as camadas do material formem uma união.
Em seguida, o resfriamento contribui para estabilizar a solda.
Entretanto, a qualidade do fechamento depende da combinação correta entre o material plástico e os parâmetros do equipamento.
Por exemplo, se a temperatura não atingir a faixa adequada, as superfícies podem apresentar uma união insuficiente.
Por outro lado, o excesso de calor pode deformar o material e comprometer a resistência da embalagem.
Além disso, a pressão e o tempo de contato precisam acompanhar as características do filme utilizado.
Portanto, uma selagem eficiente exige equilíbrio entre temperatura, pressão, tempo e condições do material.
Esse cuidado ganha ainda mais importância em linhas automatizadas, nas quais pequenas falhas podem afetar grandes quantidades de embalagens.
Quais são as principais causas das falhas na selagem de sacos plásticos?
Diversos fatores podem comprometer a resistência das soldas. Por isso, a indústria precisa investigar as condições do processo antes de modificar a embalagem ou substituir equipamentos.
1. Temperatura inadequada durante a selagem
A temperatura representa um dos principais parâmetros do processo.
Quando o equipamento trabalha abaixo da faixa necessária, o material pode não formar uma união resistente.
Como consequência, a embalagem pode abrir durante o enchimento, o armazenamento ou o transporte.
Entretanto, temperaturas excessivas também provocam problemas.
O calor elevado pode causar deformações, enrugamento, afinamento do filme e, em situações extremas, perfurações.
Por isso, aumentar a temperatura indiscriminadamente não representa uma solução segura para falhas de soldagem.
O ideal é identificar a faixa de selagem adequada ao material e verificar a temperatura real das superfícies de contato.
2. Pressão insuficiente ou irregular
A pressão aproxima as superfícies plásticas durante a formação da solda.
Entretanto, quando a máquina aplica força insuficiente, determinadas regiões podem permanecer sem contato adequado.
Além disso, barras desalinhadas ou componentes desgastados podem distribuir a pressão de maneira irregular.
Consequentemente, a embalagem pode apresentar pontos resistentes e outras regiões com fechamento deficiente.
Por isso, a manutenção precisa verificar o alinhamento das barras, as condições dos revestimentos e a distribuição da pressão.
Assim, o equipamento consegue trabalhar com maior uniformidade.
3. Tempo de contato inadequado
O tempo de selagem corresponde ao período em que o equipamento mantém o material sob as condições necessárias para formar a união.
Esse parâmetro também influencia a resistência final.
Em linhas automáticas, por exemplo, o aumento da velocidade pode reduzir o tempo disponível para a transferência de calor.
Como resultado, uma configuração que funciona em baixa velocidade pode apresentar falhas quando a produção acelera.
Por outro lado, um tempo excessivo pode prejudicar determinados materiais.
Portanto, a indústria deve avaliar a relação entre velocidade de produção, temperatura e tempo de contato.
4. Espessura irregular do filme plástico
A espessura influencia a transferência de calor e o comportamento mecânico da embalagem.
Quando o filme apresenta variações importantes, o equipamento pode encontrar dificuldades para manter resultados consistentes.
Além disso, alterações na composição ou na estrutura do material podem modificar sua resposta à soldagem.
Por isso, o comprador industrial deve considerar a uniformidade da espessura e as características da matéria-prima.
As bobinas plásticas industriais, por exemplo, podem apresentar diferentes configurações conforme a finalidade da embalagem.
Entretanto, cada combinação precisa atender aos requisitos do equipamento e da aplicação.
5. Contaminação na região da solda
A presença de resíduos entre as superfícies também pode comprometer o fechamento.
Poeira, partículas de produto, óleo e umidade podem interferir na formação de uma união contínua, dependendo do material e das condições do processo.
Por exemplo, uma indústria que trabalha com produtos em pó pode enfrentar dificuldades quando partículas permanecem na área destinada à selagem.
Da mesma forma, resíduos oleosos podem prejudicar a união de determinadas superfícies.
Por isso, a operação deve evitar a presença de contaminantes na região de fechamento.
Além disso, procedimentos adequados de limpeza ajudam a manter o equipamento em condições mais estáveis.
6. Desgaste ou regulagem inadequada da seladora
Nem toda falha de solda tem origem na embalagem.
Em muitos casos, o problema envolve o equipamento.
Resistências elétricas, sensores de temperatura, controladores e superfícies de contato podem apresentar alterações ao longo do tempo.
Além disso, componentes mecânicos desalinhados podem prejudicar a uniformidade do processo.
Por isso, a manutenção preventiva desempenha um papel importante na redução de defeitos.
Dessa forma, a indústria evita atribuir ao plástico problemas que surgem de falhas mecânicas ou de regulagem.
Como identificar os principais defeitos de selagem?
A aparência da solda pode oferecer informações úteis durante a investigação.
Entretanto, a inspeção visual não substitui testes de resistência e integridade.
Confira alguns sintomas e suas possíveis causas:
| Problema observado | Possíveis causas | O que verificar |
|---|---|---|
| Solda abre facilmente | Calor, pressão ou tempo insuficientes; incompatibilidade do material | Parâmetros de selagem e composição |
| Filme apresenta queimaduras | Excesso de calor ou tempo de contato | Temperatura e velocidade |
| Solda apresenta rugas | Tensão inadequada, desalinhamento ou deformação térmica | Alimentação do filme e barras |
| Vazamentos localizados | Contaminação, dobras ou canais na solda | Limpeza e continuidade do fechamento |
| Solda irregular | Pressão desigual ou diferenças de temperatura | Alinhamento e manutenção |
| Embalagem abre após o enchimento | Resistência a quente insuficiente ou esforço prematuro | Resfriamento e condições de operação |
Além disso, o operador deve registrar quando o problema acontece.
Por exemplo, uma falha que surge apenas após a troca de bobinas exige uma investigação diferente daquela que aparece depois de várias horas de funcionamento.
Assim, a equipe consegue identificar padrões e reduzir tentativas de correção sem critérios técnicos.
PEAD e PEBD: como o material influencia a qualidade da selagem?
A composição do plástico também interfere no comportamento durante a soldagem.
Entre os materiais utilizados em embalagens flexíveis, o Polietileno de Alta Densidade (PEAD) e o Polietileno de Baixa Densidade (PEBD) apresentam características diferentes.
Por isso, a indústria deve considerar as propriedades de cada formulação.
Selagem de embalagens em PEBD
O PEBD apresenta flexibilidade e características que favorecem sua utilização em diferentes embalagens plásticas.
Além disso, diversas formulações oferecem propriedades de selagem térmica adequadas a processos industriais.
Entretanto, o desempenho depende da espessura, dos aditivos e das condições de fabricação.
Por isso, a empresa deve validar os parâmetros de soldagem conforme o material utilizado.
Selagem de embalagens em PEAD
O PEAD apresenta propriedades mecânicas diferentes do PEBD.
Consequentemente, também pode exigir parâmetros específicos durante a selagem.
Entretanto, não existe uma temperatura universal que atenda a todas as formulações desses polímeros.
A faixa adequada depende da estrutura do filme, do equipamento e das condições operacionais.
Portanto, a substituição de PEBD por PEAD, ou vice-versa, exige avaliação técnica antes da aprovação industrial.
A Rennova Plast oferece diferentes soluções em sacarias plásticas, permitindo que empresas consultem opções adequadas às necessidades de acondicionamento e proteção.
Por que uma solda aparentemente perfeita pode apresentar vazamentos?
Uma embalagem pode apresentar uma solda visualmente uniforme e, mesmo assim, não oferecer a integridade necessária.
Isso acontece porque resistência mecânica e ausência de vazamentos representam propriedades diferentes.
A resistência de selagem indica a força necessária para separar as superfícies unidas.
Já a integridade da embalagem considera a presença de caminhos que permitam a passagem indesejada de substâncias.
Por exemplo, uma pequena dobra pode formar um canal na região de fechamento.
Nesse caso, parte da solda pode apresentar resistência satisfatória, mas o canal ainda permite a ocorrência de vazamentos.
Além disso, determinados produtos exigem níveis específicos de proteção contra umidade e contaminantes.
Por isso, a indústria precisa escolher ensaios compatíveis com os riscos de cada aplicação.
Essa diferença também mostra por que a inspeção visual, isoladamente, não consegue demonstrar todas as características de uma selagem.
Como testar a resistência e a integridade dos sacos plásticos?
O controle de qualidade ajuda a identificar problemas antes que as embalagens cheguem ao cliente.
Entretanto, a empresa precisa definir critérios claros para cada teste.
Teste de resistência da solda
A resistência da selagem pode passar por ensaios mecânicos de tração.
Nesse procedimento, um equipamento mede a força necessária para separar uma amostra da região soldada.
A norma ASTM F88/F88M apresenta um método para medir a resistência de selagens em materiais flexíveis.
Além disso, o ensaio ajuda a avaliar a consistência do processo e identificar o modo de falha.
Entretanto, a norma não estabelece um valor mínimo universal para todos os sacos plásticos.
Por isso, a indústria deve definir seus critérios de aceitação conforme a finalidade da embalagem.
Teste de integridade e vazamentos
Quando a aplicação exige controle de vazamentos, a equipe pode utilizar métodos específicos para verificar a continuidade do fechamento.
Por exemplo, a ASTM F3039 descreve procedimentos de penetração de corante para detectar determinados vazamentos em embalagens não porosas.
Entretanto, cada método possui limitações e condições de aplicação.
Por isso, a empresa deve selecionar o ensaio conforme o tipo de embalagem e o problema investigado.
Testes durante a produção
Além dos ensaios laboratoriais, a operação pode realizar verificações periódicas.
Nesse caso, vale acompanhar o aspecto das soldas, o comportamento das embalagens durante o enchimento e a frequência de defeitos.
Dessa forma, a equipe consegue identificar alterações antes que o problema afete uma quantidade maior de produtos.
Como reduzir as falhas na selagem de sacos plásticos?
A redução de defeitos exige uma abordagem que considere materiais, equipamentos e procedimentos operacionais.
Por isso, o primeiro passo consiste em compreender a causa da falha.
Padronize os parâmetros de selagem
A indústria deve estabelecer condições de operação para cada material homologado.
Além disso, precisa documentar temperatura, pressão, tempo de contato e velocidade da máquina, conforme os recursos disponíveis.
Assim, os operadores conseguem identificar alterações e evitar regulagens sem critérios.
Avalie as especificações das embalagens
O comprador também precisa verificar se o material atende às necessidades do processo.
Nesse sentido, vale analisar composição, espessura, dimensional e comportamento durante a soldagem.
Além disso, qualquer alteração relevante exige validação antes da utilização em escala.
Por isso, a homologação de bobinas e sacarias representa uma etapa importante da prevenção.
Invista em manutenção preventiva
A manutenção contribui para manter os equipamentos em condições adequadas.
Por exemplo, a equipe pode verificar o alinhamento das barras, o funcionamento dos sensores e a condição das superfícies de selagem.
Além disso, procedimentos de limpeza ajudam a reduzir a presença de resíduos.
Consequentemente, a operação pode diminuir interrupções e oscilações no desempenho.
Monitore as ocorrências
Por fim, a empresa deve acompanhar os defeitos registrados durante a produção.
Essa análise permite identificar quais problemas aparecem com maior frequência e quais etapas precisam de atenção.
Dessa forma, os gestores conseguem priorizar melhorias com base em dados.
Quanto as falhas de selagem podem custar para a indústria?
Uma falha de selagem pode gerar despesas que ultrapassam o valor do saco plástico.
Afinal, uma embalagem defeituosa pode exigir descarte de material, interrupção de equipamento ou repetição de etapas produtivas.
Além disso, quando o problema passa despercebido, existe o risco de comprometer a integridade do produto durante o transporte.
Para compreender esse impacto, considere uma empresa que embala milhares de unidades diariamente.
Mesmo uma pequena quantidade de defeitos pode representar perdas relevantes ao longo do mês.
Por isso, o setor de produção deve acompanhar o custo associado às falhas.
Uma forma de organizar essa análise é utilizar a seguinte expressão:
Custo das falhas de selagem = materiais descartados + retrabalho + paradas atribuíveis às falhas + perdas logísticas relacionadas.
Entretanto, a empresa precisa evitar contabilizar a mesma despesa duas vezes.
Por exemplo, se o custo do retrabalho já inclui o material consumido novamente, esse valor não deve aparecer em outra parcela do cálculo.
Além disso, vale acompanhar a taxa de defeitos.
Taxa de defeitos de selagem (%) = quantidade de embalagens com falhas ÷ quantidade total de embalagens inspecionadas × 100.
Assim, a indústria pode comparar resultados entre períodos e verificar se as ações corretivas realmente melhoraram o processo.
Checklist para evitar falhas na selagem industrial
Antes de aprovar uma embalagem ou ajustar um processo, confira os principais pontos:
- Material: identifique o polímero e confirme sua compatibilidade com a seladora.
- Espessura: verifique a micragem e a uniformidade do filme.
- Temperatura: avalie as condições reais das superfícies de selagem.
- Pressão: confira a distribuição da força nas barras.
- Tempo: verifique o contato necessário para formar a solda.
- Limpeza: evite partículas e resíduos na região de fechamento.
- Equipamento: mantenha manutenção e calibração conforme as recomendações aplicáveis.
- Resfriamento: considere a resistência da solda antes de submeter a embalagem a esforços.
- Ensaios: realize testes compatíveis com os requisitos de resistência e integridade.
- Registros: acompanhe ocorrências, lotes de material e resultados das correções.
Além disso, compras, qualidade, produção e manutenção devem compartilhar as informações relevantes.
Dessa forma, a empresa consegue identificar problemas com maior precisão e evitar mudanças desnecessárias.
Dúvidas frequentes sobre falhas na selagem de sacos plásticos
Por que a solda do saco plástico abre facilmente?
A abertura pode ocorrer por temperatura insuficiente, pressão inadequada, tempo de contato reduzido ou incompatibilidade entre os materiais.
Além disso, resíduos e problemas no equipamento podem comprometer o fechamento.
Por isso, é importante investigar as condições do processo antes de modificar a regulagem.
Qual é a temperatura ideal para selar sacos de PEBD?
Não existe uma temperatura única para todos os sacos de PEBD.
A escolha depende da formulação, da espessura, do tipo de seladora e do tempo de contato.
Portanto, a empresa deve validar os parâmetros conforme o material e o equipamento.
Aumentar a temperatura melhora a resistência da solda?
Nem sempre.
Embora o aumento de temperatura possa corrigir determinadas falhas, o excesso de calor também pode provocar deformações e enfraquecimento do material.
Por isso, o ajuste deve considerar todos os parâmetros de selagem.
Sacos plásticos mais grossos apresentam menos falhas?
Não necessariamente.
A espessura influencia o comportamento do material, mas a qualidade da solda também depende da composição e das condições de processamento.
Além disso, filmes mais espessos podem exigir parâmetros diferentes.
Como saber se o problema está na bobina ou na seladora?
A equipe deve avaliar amostras do material, verificar as condições mecânicas e comparar resultados com os parâmetros previamente aprovados.
Além disso, registrar o lote das bobinas e o momento das falhas pode facilitar a investigação.
Rennova Plast: embalagens plásticas para processos industriais mais eficientes
As falhas na selagem de sacos plásticos podem comprometer a produtividade, aumentar desperdícios e prejudicar a proteção dos produtos.
Por isso, escolher materiais adequados e acompanhar as condições de processamento representa uma etapa importante para a eficiência industrial.
Desde 2017, a Rennova Plast atua na fabricação de embalagens plásticas flexíveis para diferentes segmentos industriais e comerciais.
Com sede em Guarulhos, São Paulo, a empresa oferece bobinas, filmes, sacarias e outras soluções para acondicionamento, armazenamento e transporte.
Além disso, sua equipe técnica auxilia os clientes na avaliação de materiais, dimensões e características necessárias para cada aplicação.
Dessa forma, a Rennova Plast contribui para que empresas encontrem embalagens compatíveis com suas necessidades de proteção e produtividade.
Sua indústria enfrenta problemas de selagem ou precisa revisar as especificações dos sacos plásticos utilizados na produção?
Entre em contato com a equipe comercial da Rennova Plast e conheça as soluções disponíveis para sua operação.
Rennova Plast: qualidade, resistência e soluções em embalagens plásticas flexíveis para sua indústria.