Uma peça usinada apresenta à embalagem um conjunto de agressões que quase nenhum outro produto reúne ao mesmo tempo. Ela corta, ela suja e ela concentra peso em uma área pequena. Some a isso a tendência natural do metal a oxidar quando encontra umidade, e fica claro por que a especificação que funciona bem no setor têxtil ou no alimentício costuma falhar na metalurgia.
O resultado aparece de formas previsíveis. Furo na embalagem antes mesmo de sair da fábrica, saco que abre no fundo durante o manuseio, peça que chega ao cliente com mancha de oxidação. Em todos os casos, a causa raramente está no material escolhido e quase sempre está na especificação, que foi herdada de outro produto ou definida sem considerar o que acontece entre a usinagem e a entrega.
Este artigo explica como definir a embalagem para indústria metalúrgica a partir das quatro variáveis que realmente determinam o desempenho.
Três agressões que a peça metálica impõe à embalagem
Antes de escolher material ou espessura, vale mapear o que a embalagem vai enfrentar. Na metalurgia, três fatores atuam simultaneamente.
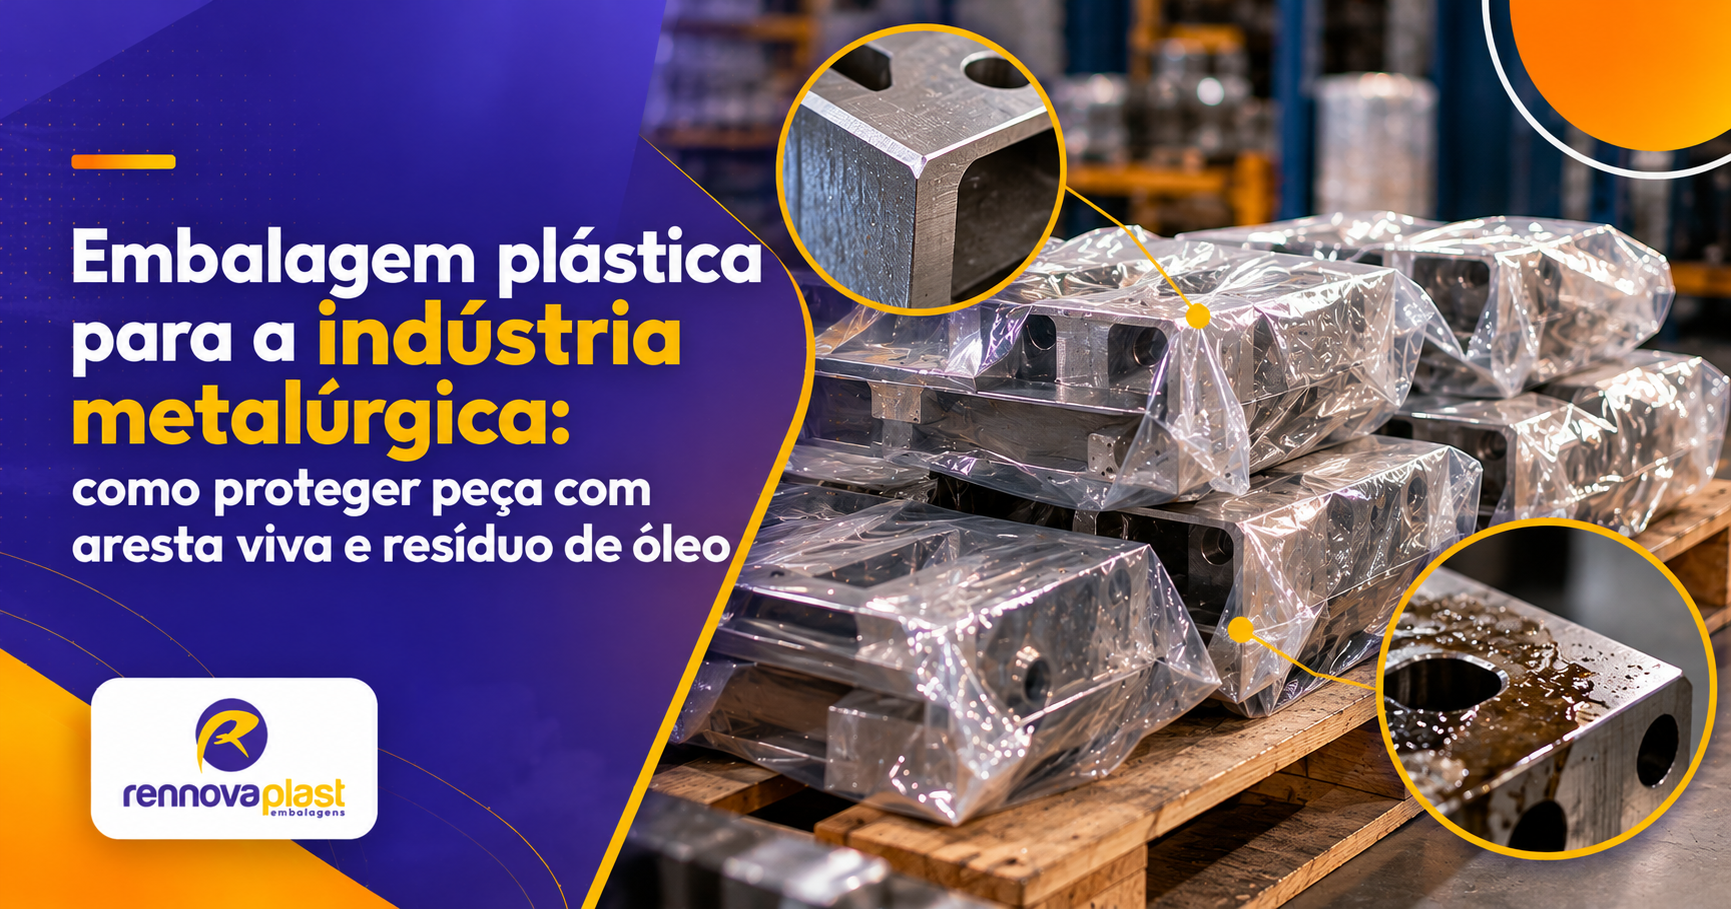
Aresta viva. Peça usinada, estampada ou cortada apresenta bordas cortantes, rebarbas e cantos vivos. Qualquer movimento dentro da embalagem transforma essas bordas em ponto de perfuração.
Resíduo de processo. Óleo de corte, fluido de usinagem, desengraxante e protetivo temporário permanecem na superfície da peça e entram em contato direto com o filme plástico durante toda a armazenagem.
Peso concentrado. Metal tem densidade alta. Uma peça pequena pode pesar vários quilos, e esse peso se apoia em uma área reduzida da embalagem, normalmente o fundo.
Esses três fatores agem juntos. Uma embalagem que resolve bem apenas um deles tende a falhar quando os outros dois entram em cena.
Aresta viva e o ponto de perfuração
A perfuração não acontece no momento em que a peça entra na embalagem. Ela acontece depois, durante o manuseio, o empilhamento e o transporte, quando a peça se movimenta dentro do saco e a aresta trabalha contra o mesmo ponto do filme repetidas vezes.
Por isso, aumentar a espessura resolve apenas parte do problema. Um filme mais espesso resiste mais ao primeiro contato, e continua cedendo se a peça tiver liberdade de movimento suficiente para gerar atrito continuado.
O que muda na espessura e no dimensional
Duas decisões atuam sobre esse risco.
A primeira é a espessura, medida em micra. Peça com aresta viva exige filme mais robusto do que a média usada para produtos de superfície lisa. O polietileno de alta densidade, o PEAD, entrega maior resistência a rasgo e perfuração, e é o ponto de partida natural para esse tipo de aplicação.
A segunda decisão, e a mais esquecida, é o dimensional. Uma embalagem folgada permite que a peça deslize e encontre novos pontos de contato. Uma embalagem ajustada ao volume da peça reduz o movimento interno e distribui melhor o esforço. Em muitos casos, corrigir o dimensional entrega mais ganho do que aumentar a espessura, e custa menos.
Quando a aresta é particularmente agressiva, vale avaliar a dupla embalagem, com um filme interno de contato e um externo de proteção mecânica, ou o uso de separadores entre peças empilhadas.
Resíduo de óleo e compatibilidade do material
O contato prolongado entre fluido de usinagem e filme plástico é o segundo ponto crítico.
O polietileno apresenta boa resistência química a óleos minerais e a fluidos de corte, o que o torna adequado para a maior parte das aplicações metalúrgicas. Ainda assim, dois cuidados importam.
O primeiro é a temperatura da peça no momento do acondicionamento. Peça embalada logo após a usinagem, ainda quente e com óleo na superfície, submete o filme a uma condição bem mais severa do que peça resfriada. Quando o processo permite, aguardar o resfriamento reduz o esforço sobre a embalagem.
O segundo é o tempo de armazenagem. Contato de poucos dias e contato de vários meses são situações diferentes, e a segunda exige margem maior na especificação.
Peso concentrado e o comportamento do fundo da embalagem
Em produto leve, a solda do fundo raramente é o ponto de atenção. Em metal, ela costuma ser o primeiro lugar a falhar.
Quando a peça é erguida ou movimentada, todo o peso se transfere para a base da embalagem. Se a solda não foi dimensionada para esse esforço, ela abre. A falha aparece no manuseio, que é justamente o momento em que o operador está com a peça em movimento.
Três ajustes atuam sobre esse risco:
- Tipo de solda. Solda reforçada ou sanfona de fundo distribuem melhor o esforço do que uma solda simples.
- Formato da embalagem. A bobina sanfonada acomoda volume sem transferir toda a carga para uma única linha de solda.
- Orientação de manuseio. Peça pesada exige orientação de que a embalagem seja apoiada, e não suspensa pela borda superior.
Oxidação durante armazenagem e transporte
A oxidação é o problema que aparece mais tarde e gera mais retrabalho, porque costuma ser detectada apenas na inspeção de recebimento do cliente.
O mecanismo é simples. Metal, umidade e oxigênio em contato produzem corrosão superficial. A embalagem atua reduzindo a chegada de umidade até a peça.
Por que a barreira contra umidade entra na especificação
O polietileno oferece barreira razoável à umidade, e esse desempenho varia conforme a espessura e a qualidade da selagem. Uma embalagem bem fechada, com solda íntegra e sem folga que permita entrada de ar, já resolve a maior parte dos casos de armazenagem em ambiente coberto.
Dois cenários exigem atenção adicional. O primeiro é a variação térmica acentuada, comum em transporte rodoviário longo e em armazenagem próxima a área externa, porque ela gera condensação dentro da embalagem. O segundo é a exposição prolongada, acima de alguns meses.
Nessas situações, o mercado oferece soluções específicas de proteção anticorrosiva, como filmes com inibidor de corrosão volátil. Vale avaliá-las quando o valor da peça justifica o investimento. Para a maioria das aplicações de rotina, o caminho mais eficiente segue sendo ajustar espessura, dimensional e qualidade de selagem.
Embalagem impressa como identificação no estoque
Em operação metalúrgica com alta variedade de itens, a identificação visual deixa de ser questão de marca e vira ganho operacional.
Peça metálica em embalagem transparente e sem identificação obriga o operador a manusear a unidade para descobrir o que é. Esse manuseio custa tempo e cria mais uma oportunidade de dano.
A impressão flexográfica em uma ou duas cores resolve bem esse ponto. O que importa aqui é contraste e tamanho de caractere legível na posição em que a embalagem fica empilhada, e não fidelidade cromática. É uma aplicação de custo baixo com retorno direto em produtividade de estoque.
Checklist de especificação para peça metálica
Antes de solicitar cotação, reúna estas informações. Elas são o que permite a um fabricante indicar a especificação correta na primeira resposta.
- Peso e dimensões da peça, incluindo o ponto de maior saliência
- Presença de aresta viva, rebarba ou canto vivo
- Tipo de fluido ou protetivo presente na superfície
- Temperatura da peça no momento do acondicionamento
- Tempo previsto de armazenagem
- Condição de armazenagem, coberta ou exposta
- Modal e duração do transporte
- Forma de manuseio, manual ou mecanizado
- Necessidade de identificação visual
- Volume mensal estimado
Especificação de embalagem para indústria metalúrgica com a Rennovaplast
A Rennovaplast fabrica embalagens plásticas flexíveis em Guarulhos, São Paulo, e atende a indústria metalúrgica e mais cinco segmentos industriais em todo o território nacional.
Nossa equipe técnica avalia peso, geometria, resíduo de processo e condição de armazenagem para indicar a espessura, o formato e o acabamento que reduzem perfuração, falha de solda e oxidação na sua operação.
Envie as informações do checklist acima pelo WhatsApp (11) 93339-4417 ou pelo e-mail comercialmkt@rennovaplast.com.br. Retornamos com a indicação técnica e uma amostra para teste na sua linha.